Промышленный стандарт для быстрого прототипирования, производства оснастки и функциональных деталей.
Принцип работы
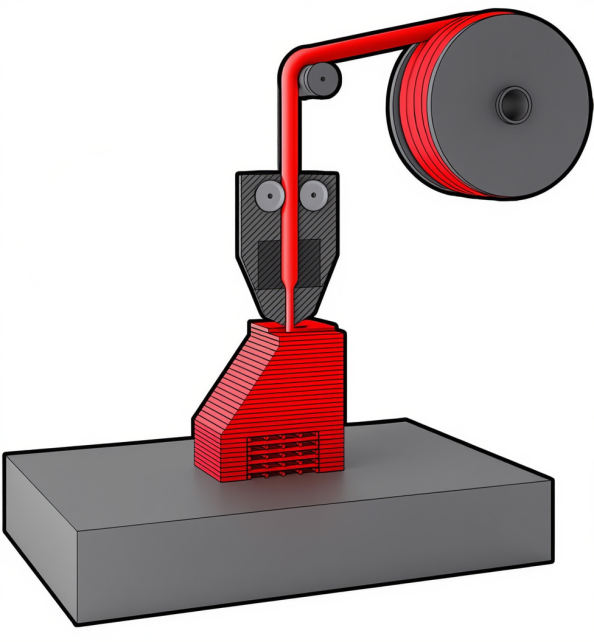
Технология послойного наплавления FFF / FDM основана на экструзии термопластичного материала. Нить (филамент) подается в экструдер, где нагревается до температуры плавления и дозированно наносится через сопло, формируя слои детали в соответствии с цифровой 3D-моделью. Для построения нависающих элементов применяются поддерживающие структуры, которые удаляются механически или растворяются в химических ваннах на этапе постобработки.
*Технология FFF (Fused Filament Fabrication) — открытый стандарт, идентичный запатентованному термину FDM (Fused Deposition Modeling), являющемуся торговой маркой компании Stratasys.
Преимущества и сравнение
Ключевые преимущества:
- Самая распространенная технология 3D-печати с низким порогом входа.
- Низкая стоимость оборудования и расходных материалов при приемлемой скорости производства (особенно при наличии 3D-фермы).
- Термопласты от стандартных и армированных композитами (PLA, ABS, PETG) до высокоэксплуатационных материалов (PEEK, Ultem).
- Управляемая анизотропия, зависящая от ориентации деталей в камере построения.
- Монохромная и цветная печать (в зависимости от оснащения оборудования).
Сравнительная таблица FFF / FDM против других полимерных технологий:
| Критерий | FFF / FDM | SLS | SLA / DLP (LCD) |
|---|---|---|---|
| Стоимость детали | Низкая | Средняя | Средняя/высокая |
| Производительность | Средняя/высокая | Средняя | Средняя/высокая |
| Прочность/функциональность | Высокая (тугоплавкие материалы) | Средняя | Низкая |
| Необходимость поддержек | Желательны | Отсутствуют | Обязательны |
| Сложность геометрии | Требует поддержек | Максимальная | Ограничена поддержками |
| Качество поверхности | Ступенчатость (эффект слоя) | Мелкозернистая | Гладкая, высокая детализация |
| Точность/детализация | Низкая/Средняя | Средняя | Максимальная |
| Гибкость материалов | Очень широкая | Достаточная | Умеренная |
|
Прозрачность |
Низкая | Невозможна | Высокая |
Используемые материалы
Мы работаем с полным спектром материалов — от доступных до высокоэксплуатационных, что позволяет подобрать оптимальное решение под вашу задачу.
| Материал | Ключевые свойства | Области применения |
|---|---|---|
| PLA (полилактид) | Биоразлагаемость, простота печати, низкая усадка | Визуальные прототипы, макеты, модели, образовательные проекты |
| ABS (АБС-пластик) | Ударная прочность, термостойкость, долговечность | Функциональные прототипы, корпуса, компоненты автомобилей |
| PETG (ПЭТГ) | Прочность, химическая стойкость, прозрачность | Упаковка, медицинские модели, пищевые контейнеры |
| Полиамид (нейлон, PA) | Высокая прочность, гибкость, износостойкость | Шестерни, подшипники, функциональные узлы |
| PC (поликарбонат, ПК) | Высокая ударная вязкость, термостойкость | Защитные кожухи, автокомплектующие, светотехника |
| TPU (термопластичный полиуретан) | Эластичность, стойкость к истиранию | Прототипы резиновых изделий, уплотнения, амортизаторы |
| PEEK / PEKK (ПЭЭК / ПЭКК), Ultem (PEI) | Высокая термо-/химстойкость, прочность | Авиастроение, медицинские имплантаты, высоконагруженные детали |
Применения
- Образование и НИОКР
- Автомобилестроение
- Авиастроение и космическое ракетостроение
- Медицина
- Машиностроение
- Приборостроение
- Инструментальное производство
- Потребительские товары
- Оборонно-промышленный комплекс
Мифы и реальность
Миф: «Детали будут не прочными из-за слоистой структуры»
-
Реальность: «Применение промышленных FFF-систем с контролируемой термокамерой обеспечивает высокую межслойную адгезию. Это позволяет добиваться механических характеристик, сопоставимых с литьевыми, что подтверждается испытаниями прототипов под нагрузкой»
Миф: «Низкое качество поверхности и точность не позволят использовать детали в конечных изделиях»
-
Реальность: «Точность наших FFF-принтеров составляет ±0,1-0,2 мм. Для улучшения поверхности мы предлагаем механическую постобработку — шлифовку, покраску или глаживание в парах ацетона (для ABS), что позволяет достичь качества, сопоставимого с литьевыми деталями»
Миф: «Долгая и сложная постобработка по удалению поддержек»
-
Реальность: «Мы применяем растворимые поддержки (например, HIPS для ABS, PVA для PLA), которые удаляются в специальной ванне без механического воздействия и риска повредить модель. Это автоматизирует процесс и сохраняет геометрию детали»
Миф: «Ограниченная термостойкость материалов»
-
Реальность: «Помимо стандартных пластиков, мы предлагаем печать из высокоэксплуатационных материалов PEEK / PEKK или Ultem (рабочая температура которых может находиться в пределах 190-300°C), что расширяет применение технологии в самых требовательных отраслях»
Наше оснащение и экспертиза
Наше экструзионное производство на основе филаментов разделено на сегменты для оптимального решения задач разного уровня: от быстрого прототипирования до изготовления ответственных деталей из высокоэксплуатационных материалов.
Парк оборудования:
- Промышленные FDM-принтеры: оборудование с подогреваемыми камерами большого объема для печати инженерными и высокотемпературными материалами.
- Профессиональные FFF-системы: принтеры для оперативного прототипирования.
Полный цикл постобработки:
- Удаление поддержек: станции для водного или химического растворения поддержек (PVA, HIPS).
- Механообработка: слесарный и шлифовальный инструмент для финишной доводки поверхностей, удаления облоя и подготовки под окраску.
- Дополнительная обработка: окрасочные камеры для нанесения защитных и декоративных покрытий.