Изготовление металлических деталей со сложной геометрией, высокой точностью и плотностью до 99,95%.
Принцип работы
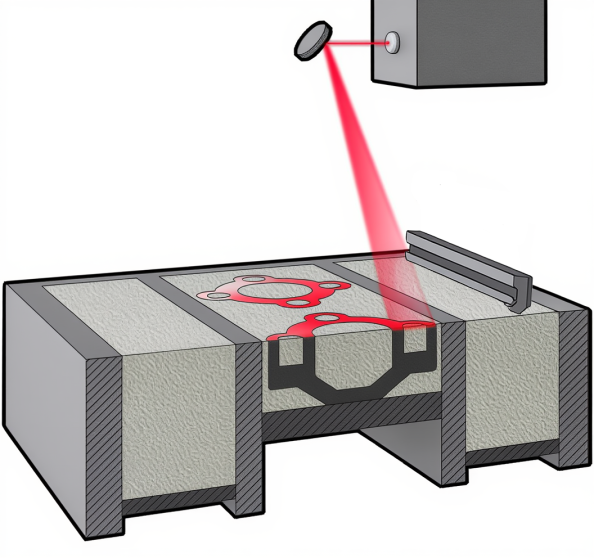
Технология селективного лазерного сплавления (L-PBF, также известная как SLM) — это процесс послойного синтеза металлических деталей из порошкового материала. Лазерный луч мощностью до 1000 Вт локально расплавляет частицы металлического порошка (толщина слоя 20–100 мкм) в камере с инертной атмосферой (аргон или азот). Расплавленный материал формирует плотное монолитное изделие. Для построения нависающих элементов применяются поддерживающие структуры, которые удаляются на этапе постобработки.
Преимущества и сравнение
Ключевые преимущества:
- Высокая относительная плотность (до 99,95%) — механические свойства сопоставимы с литыми или коваными изделиями.
- Геометрическая свобода — возможность изготовления деталей с внутренними каналами конформного охлаждения, сложными решётчатыми структурами и полостями, недоступными для механической обработки.
- Интеграция функций — объединение нескольких деталей в одну (агрегация) позволяет сократить массу и упростить сборку.
- Высокая точность — построение с допусками до ±0,1 мм и минимальной толщиной стенки от 0,3 мм.
- Широкий выбор материалов — нержавеющие стали, титановые, алюминиевые, никелевые и кобальт-хромовые сплавы.
Сравнительная таблица L-PBF против традиционных методов:
|
Критерий |
L-PBF / SLM |
Фрезеровка |
Литье под давлением |
|---|---|---|---|
| Сложность геометрии | Максимальная | Ограничена инструментом |
Высокая (требуется оснастка) |
| Сроки изготовления | Дни | Дни-недели |
Недели–месяцы (с учётом оснастки) |
| Экономическая эффективность | Мелкие и средние серии | Средние и крупные серии | Крупные серии |
| Затраты на оснастку | Отсутствуют | Средние (приспособления) |
Высокие (пресс-формы) |
| Отходы материала | Минимальные | 50–80% (стружка) |
0–20% (литники, прибыли) |
Используемые материалы
Мы работаем с широким спектром сертифицированных металлических порошков, обеспечивая механические свойства на уровне стандартов для деформированных полуфабрикатов.
| Материал | Ключевые свойства | Области применения |
|---|---|---|
| Нержавеющая сталь 316L | Коррозионная стойкость, прочность, хорошая свариваемость | Химическая аппаратура, судостроение, пищевое оборудование, медицинские инструменты |
| Мартенситно-стареющая сталь 17-4PH | Высокая прочность/твердость после старения, коррозионная стойкость | Авиационные компоненты, оснастка (пресс-формы), детали насосов, валы |
| Титановый сплав Ti-6Al-4V (ВТ6) | Высокая удельная прочность, биосовместимость, коррозионная стойкость | Авиационные компоненты, медицинские имплантаты, гоночные автомобили |
| Алюминиевый сплав AlSi10Mg | Легкость, хорошая теплопроводность и соотношение прочность/вес | Теплообменники, корпуса, кронштейны в авто/авиа, электроника (радиаторы) |
| Никелевый сплав Inconel 718 | Жаропрочность (до 700°C), стойкость к ползучести и окислению | Лопатки и диски турбин, компоненты силовых установок, выхлопные системы |
| Кобальт-хромовый сплав (CoCrMo) | Исключительная износостойкость, биосовместимость, коррозионная стойкость | Стоматологические и ортопедические имплантаты, турбинные лопатки, износостойкая оснастка |
Применения
- Авиастроение и авиационное двигателестроение
- Космическое ракетостроение
- Медицина
- Автомобилестроение
- Энергетика и турбиностроение
- Нефтегазовый сектор
- Приборостроение
- Научные исследования (НИОКР)
- Оборонно-промышленный комплекс
Мифы и реальность
Миф: «Детали будут пористыми и не выдержат механических нагрузок»
-
Реальность: «Мы используем промышленное оборудование и строгий контроль технологического процесса. Относительная плотность наших изделий превышает 99,8%. Для ответственных деталей применяется горячее изостатическое прессование (ГИП), которое практически исключает внутреннюю пористость. По требованию заказчика проводятся механические испытания»
Миф: «Высокая шероховатость поверхности не позволит использовать детали без долгой постобработки»
-
Реальность: «Шероховатость поверхности после печати составляет от Ra 3,2 до 10 мкм в зависимости от ориентации детали и материала. Мы выполняем финишную механическую обработку ответственных поверхностей на 5-осевом фрезерном станке, а также пескоструйную обработку и полировку для достижения требуемого класса чистоты»
Миф: «Это слишком дорого для нас»
-
Реальность: «Для прототипов и пилотных партий технология L-PBF экономически эффективнее литья, где затраты на оснастку могут достигать миллионов рублей. Кроме того, технология позволяет снизить массу изделия и интегрировать функции, что даёт эксплуатационные преимущества. Направьте 3D-модель — мы выполним технико-экономический расчёт и подготовим предложение»
Наше оснащение и экспертиза
Наша инфраструктура соответствует уровню промышленного предприятия полного цикла. Мы объединяем аддитивные технологии, субтрактивную обработку и современные методы контроля для создания функциональных металлических деталей, отвечающих требованиям различных отраслей промышленности.
Оборудование для печати:
Контроль качества:
- Входной контроль — лазерный анализатор гранулометрического состава порошка.
- Выходной контроль — координатно-измерительные машины (КИМ) и 3D-сканеры.
- Неразрушающий контроль — промышленный компьютерный томограф для выявления внутренних дефектов.
Полный цикл постобработки:
- Термообработка — вакуумные печи для снятия напряжений и отжига.
- Горячее изостатическое прессование (ГИП) — для гарантии максимальной плотности.
- Механическая обработка — 5-осевой фрезерный ЧПУ-центр.
- Финишная обработка — пескоструйная обработка и полировка.