Свобода сложных геометрий без ограничений: создавайте функциональные полимерные детали любой формы без поддержек.
Принцип работы
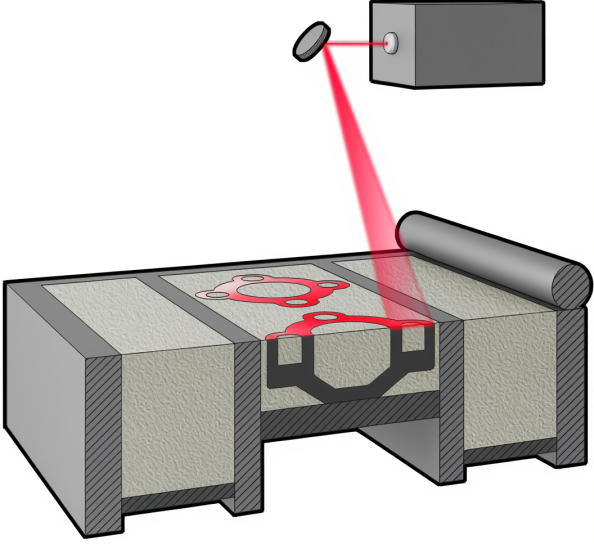
Технология селективного лазерного спекания (SLS) основана на послойном сплавлении частиц порошкового полимера под воздействием лазерного излучения. Тонкий слой порошка наносится на платформу построения, после чего лазер сканирует область, соответствующую сечению детали, спекая частицы между собой. Платформа опускается на толщину одного слоя, и процесс повторяется. Неспеченный порошок служит естественной поддержкой для нависающих элементов, что позволяет создавать геометрически сложные детали без использования вспомогательных структур.
Преимущества и сравнение
Ключевые преимущества:
- Полное отсутствие поддержек снижает трудозатраты на постобработку и позволяет создавать замкнутые полости и подвижные узлы в сборе за один цикл.
- Благодаря плотному автоматическому пакованию достигается максимально эффективное использование объема камеры построения, что снижает себестоимость единицы продукции.
- Детали практически одинаково прочны во всех направлениях благодаря изотропности механических свойств.
- Детали обладают хорошей механической прочностью, ударной вязкостью и износостойкостью.
- Технология обеспечивает одновременное изготовление десятков и сотен разнономенклатурных деталей за один цикл.
Сравнительная таблица SLS против других полимерных технологий:
| Критерий | FFF / FDM | SLS | SLA / DLP (LCD) |
|---|---|---|---|
| Стоимость детали | Низкая | Средняя | Средняя/высокая |
| Производительность | Средняя/высокая | Средняя | Средняя/высокая |
| Прочность/функциональность | Высокая (тугоплавкие материалы) | Средняя | Низкая |
| Необходимость поддержек | Желательны | Отсутствуют | Обязательны |
| Сложность геометрии | Требует поддержек | Максимальная | Ограничена поддержками |
| Качество поверхности | Ступенчатость (эффект слоя) | Мелкозернистая | Гладкая, высокая детализация |
| Точность/детализация | Низкая/Средняя | Средняя | Максимальная |
| Гибкость материалов | Очень широкая | Достаточная | Умеренная |
|
Прозрачность |
Низкая | Невозможна | Высокая |
Используемые материалы
Мы используем широкий спектр полимерных порошков, от стандартных полиамидов до специализированных композитных и эластичных материалов.
| Материал | Ключевые свойства | Области применения |
|---|---|---|
| Полиамид 12 (PA 12 / Nylon 12) | Высокая прочность, ударная вязкость, стабильность | Функциональные прототипы, корпуса, шестерни, сложные механизмы |
| Полиамид 11 (PA 11 / Nylon 11) | Повышенная эластичность, ударная вязкость | Защелки, гибкие шарниры, элементы обуви, прототипы труб |
| Полипропилен (PP) | Химическая стойкость, усталостная выносливость | Функциональные прототипы, петли, химическая аппаратура |
| Термопластичный полиуретан (TPU) | Эластичность, амортизирующие свойства | Мягкие рукоятки, уплотнения, демпферы, прототипы резиновых изделий |
| Полиамид с алюминиевым наполнением (Alumide) | Высокая жесткость, теплопроводность, эстетика металлической поверхности, повышенная износостойкость. | Сложные детали с повышенной жесткостью, декоративные элементы с эстетикой металла, прототипирование |
| Полиэфирэфиркетон (PEEK) | Высокая термо-/химостойкость, прочность | Авиастроение, космическое ракетостроение, медицинские имплантаты, высоконагруженные детали для работы в экстремальных условиях |
| Полистирол | Хорошая выжигаемость | Литейное производство: создание выжигаемых мастер-моделей для литья по газифицируемым моделям |
Применения
- Авиастроение и БПЛА
- Автомобилестроение
- Медицина
- Машиностроение
- Приборостроение
- Робототехника
- Потребительские товары
- Литейное производство
Мифы и реальность
Миф: «Полимерные детали будут хрупкими и не выдержат нагрузок»
-
Реальность: «Мы используем инженерные полимеры, такие как PA 12, механические свойства которого сопоставимы с литьевыми пластиками, используемыми в серийном производстве. Детали получаются почти изотропными и обладают высокой ударной вязкостью, что делает их пригодными для функционального применения и испытаний»
Миф: «Пористая поверхность будет собирать грязь и выглядеть непрезентабельно»
-
Реальность: «Поверхность SLS-деталей имеет характерную матовую текстуру с шероховатостью Ra 6–10 мкм. Для инженерных применений это часто является преимуществом (например, для склеивания или нанесения покрытий), но при необходимости мы выполняем финишную обработку до требуемого класса чистоты»
Миф: «Это дорого для мелкосерийного производства»
-
Реальность: «Для мелких серий и партий SLS — один из самых экономичных методов. Отсутствие затрат на оснастку (как при литье) и возможность автоматического пакования десятков деталей за цикл радикально снижают стоимость одной детали. Пришлите модель — мы покажем выгоду в цифрах»
Наше оснащение и экспертиза
Оборудование для печати:
Промышленные SLS-установки.
Участок подготовки порошка:
- Станции просеивания и смешивания для рециклинга неспеченного порошка и приготовления смесей (до 50% повторного использования).
- Сушильные шкафы для подготовки порошка к печати, исключающие дефекты из-за влажности.
Участок постобработки:
На участке постобработки выполняется пескоструйная очистка деталей от остатков порошка, нанесение защитных и декоративных покрытий в окрасочной камере, а также пропитка специальными составами для упрочнения поверхности и герметизации.