Технология прямого подвода энергии и материала для изготовления, восстановления и модификации крупногабаритных металлических изделий.
Принцип работы
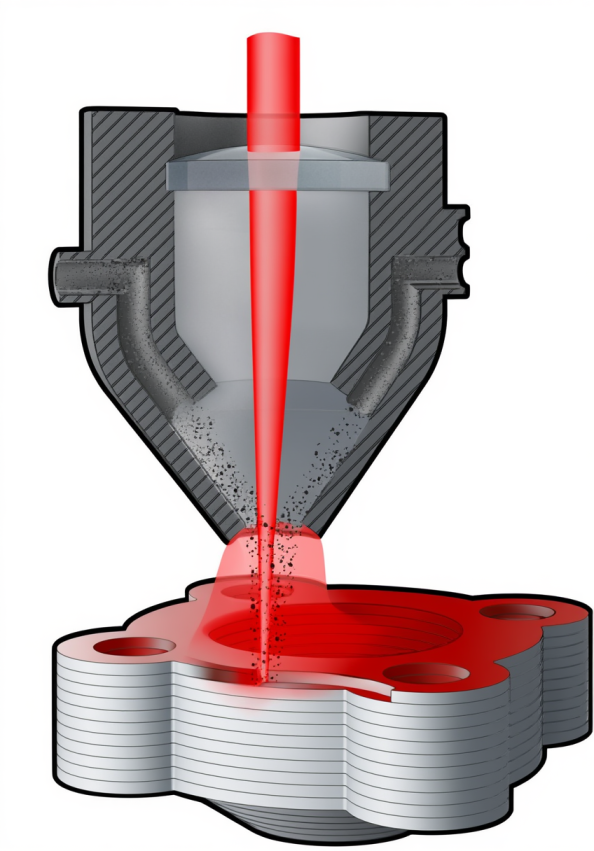
Технология прямого подвода энергии и материала L-DED (Р) (в России ее часто называют порошковым лазерным выращиванием — ПЛВ) основана на послойном наплавлении металлического порошка, подаваемого в зону фокусировки лазерного излучения. Лазерный луч формирует локальную ванну расплава на поверхности подложки или ранее наплавленного слоя, в которую непрерывно подаётся металлический порошок. Расплавляясь, частицы образуют новый слой материала. Процесс ведётся в среде инертного газа, что предотвращает окисление. Метод позволяет создавать полиметаллические структуры с плавным или дискретным изменением химического состава по объёму детали.
Преимущества и сравнение
Ключевые преимущества:
- Крупногабаритное производство — возможность изготовления и восстановления деталей размером от одного метра и более без ограничений по рабочей камере.
- Высокая производительность — скорость наплавки достигает 7,5 кг/час в зависимости от материала и мощности лазера.
- Ремонт и восстановление — эффективное восстановление геометрии и свойств изношенных поверхностей дорогостоящих изделий.
- Градиентные и биметаллические структуры — формирование деталей с переменным химическим составом для достижения требуемых свойств в различных зонах.
- Гибкость компоновки — интеграция с роботизированными манипуляторами и портальными системами для обработки сложных поверхностей.
Сравнительная таблица L-DED (P) против других металлических технологий:
| Критерий | L-DED (P) / DMD | L-PBF / SLM) | L-DED (W) |
|---|---|---|---|
| Вид материала | Порошок | Порошок | Проволока |
| Максимальный размер детали | Не ограничен (РТК) | Ограничен камерой построения | Не ограничен (РТК) |
| Скорость построения | Высокая (до 7,5 кг/ч) | Средняя | Высокая |
| Сложность геометрии | Средняя (требуется механообработка) | Высокая | Низкая (требуется механообработка) |
| Точность (после механообработки) | Высокая (обеспечивается ЧПУ) | Высокая | Низкая |
| Возможность ремонта | Да | Нет | Да |
| Полиметаллические структуры | Да | Ограничено (специсполнение) | Да |
Используемые материалы
Мы работаем с широким спектром металлических порошков, включая специализированные сплавы для ремонта и наплавки.
| Материал | Ключевые свойства | Области применения |
|---|---|---|
| Нержавеющая сталь 316L | Коррозионная стойкость, прочность | Ремонт деталей химической аппаратуры, судостроение |
| Жаропрочные сплавы (Inconel 718/625) | Стойкость к высоким температурам и окислению | Восстановление лопаток турбин, компонентов газотурбинных установок |
| Титановый сплав Ti-6Al-4V | Высокая удельная прочность | Изготовление и ремонт крупногабаритных конструкций в авиастроении и космонавтике |
| Инструментальные стали (H13, P20) | Высокая твердость и износостойкость | Восстановление пресс-форм, штампов, технологической оснастки |
| Кобальт-хромовые сплавы | Исключительная износостойкость | Наплавка уплотнительных поверхностей арматуры, лопаток |
| Медь и медные сплавы | Высокая теплопроводность | Изготовление и ремонт теплообменных элементов |
Применения
- Авиация и двигателестроение
- Энергетика и турбиностроение
- Нефтегазовый сектор
- Судостроение
- Машиностроение и тяжелая промышленность
- Ремонт и восстановление дорогостоящего оборудования
Мифы и реальность
Миф: «Низкая точность не позволит использовать технологию для ответственных деталей»
-
Реальность: «Технология L-DED ориентирована на получение заготовок, приближенных к конечной геометрии, с припуском под последующую механическую обработку. В производственный цикл интегрирована финишная обработка на пятикоординатных обрабатывающих центрах с ЧПУ, что гарантирует достижение требуемых параметров точности и качества поверхности»
Миф: «Высокие термические напряжения могут повредить основную деталь»
-
Реальность: «Применяются методы предварительного и сопутствующего подогрева, а также строгий контроль энерговложения в реальном времени для минимизации термических напряжений. После наплавки детали подвергаются отжигу в вакуумных печах для снятия остаточных напряжений и стабилизации структуры»
Миф: «Это слишком дорогое решение»
-
Реальность: «Для восстановления уникальных и дорогостоящих компонентов (лопатки турбин, валы, штампы) L-DED позволяет снизить затраты до 70 % по сравнению с изготовлением новой детали. При производстве крупногабаритных изделий технология экономически эффективнее селективного лазерного сплавления (L-PBF / SLM) и не требует затрат на литейную оснастку»
Миф: «Металлургическое качество наплавки уступает ковке или литью»
-
Реальность: «При оптимизированных режимах плотность наплавленного материала достигает 99,8 %. Последующая термическая обработка, включая горячее изостатическое прессование (ГИП), позволяет получить структуру и механические свойства, сопоставимые с деформированными полуфабрикатами. Качество подтверждается методами неразрушающего контроля (рентгенография, ультразвуковая дефектоскопия)»
Наше оснащение и экспертиза
Наша инфраструктура соответствует уровню промышленного предприятия полного цикла. Мы объединяем аддитивные технологии, субтрактивную обработку и современные методы контроля для создания функциональных металлических деталей, отвечающих требованиям различных отраслей промышленности.
Оборудование для наплавки:
- Роботизированные манипуляторы с лазерными головами мощностью до 6 кВт (VPG LaserONE).
- Многоканальные системы подачи порошка для работы с несколькими материалами в одном технологическом цикле.
- Герметичные камеры с контролируемой атмосферой (аргон, азот) для защиты от окисления.
Полный цикл постобработки и контроля:
- Термическая обработка: вакуумные печи и печи с контролируемой атмосферой для отжига и нормализации.
- Горячее изостатическое прессование (ГИП): устранение остаточной пористости, повышение механических свойств.
- Механическая обработка: пятикоординатные обрабатывающие центры с ЧПУ для финишной обработки.
- Контроль качества: промышленная рентгеновская томография, ультразвуковая дефектоскопия, координатно-измерительные машины (КИМ).