Производство и восстановление крупногабаритных металлических изделий с производительностью до 10 кг/час.
Принцип работы
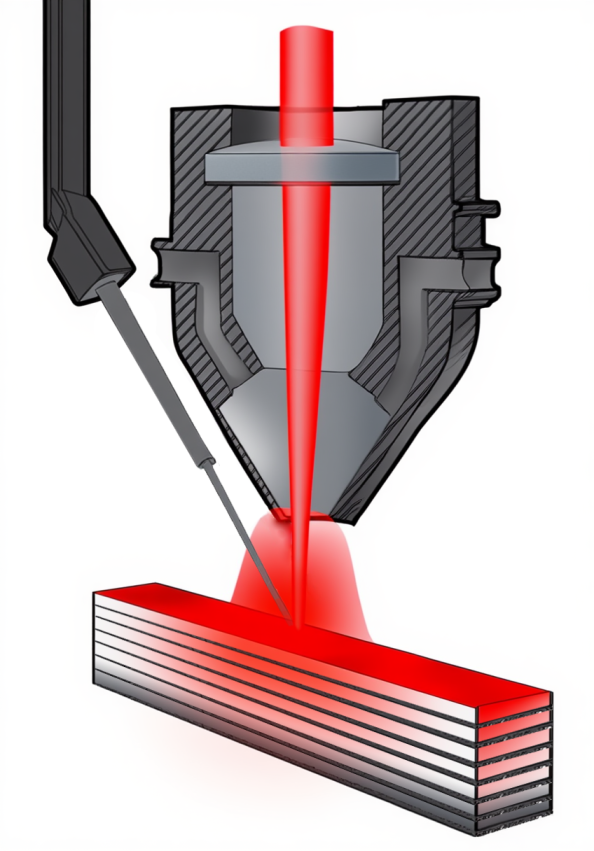
Технология лазерной наплавки проволокой L-DED (W) сочетает точность лазерного излучения с производительностью и доступностью проволочных материалов. Лазер формирует локальную ванну расплава на поверхности изделия, в которую непрерывно подается металлическая проволока. Расплавляясь, проволока образует слой наплавленного металла. Процесс ведётся в среде защитного газа, что позволяет получать плотные, бездефектные структуры с высокой скоростью построения.
Преимущества и сравнение
Ключевые преимущества:
- Высочайшая производительность — скорость наплавки до 10 кг/час.
- Эффективное использование материала — коэффициент использования проволоки достигает 98%.
- Крупногабаритное производство — возможность работы с деталями размером до нескольких метров.
- Высокая плотность материала — почти полное отсутствие пористости, характерной для порошковых методов.
- Гибкая компоновка — применение роботизированных комплексов для наплавки сложных поверхностей.
Сравнительная таблица L-DED (W) против других технологий наплавки:
| Критерий | L-DED (W) / LWC (проволока) | L-DED (P) / DMD (порошок) | Arc-DED (W) / WAAM (проволока) |
|---|---|---|---|
| Скорость наплавки | Высокая (до 10 кг/ч) | Средняя (до 2–4 кг/ч) | Максимальная (до 15–20 кг/ч) |
| Эффективность материала | 95–98% | 70–80% | 90–95% |
| Качество поверхности | Среднее (требуется мехобработка) | Среднее (требуется мехобработка) | Грубое (требуется мехобработка) |
| Тепловложение в деталь | Низкое | Низкое | Высокое |
| Сплошность материала | Высокая (без пор) | Возможна остаточная пористость | Высокая |
| Стоимость оборудования | Высокая | Высокая | Средняя |
Используемые материалы
Мы работаем с широким спектром стандартной и специализированной проволоки для аддитивного производства.
| Материал | Ключевые свойства | Области применения |
|---|---|---|
| Нержавеющая сталь 316L | Коррозионная стойкость | Химическая промышленность, судостроение |
| Инструментальная сталь H13 | Термостойкость, износостойкость | Штампы, пресс-формы, инструмент |
| Никелевый сплав Inconel 718 | Жаростойкость до 700°C | Турбинные лопатки, форсунки, рабочие колеса |
| Титановый сплав Ti-6Al-4V | Высокая удельная прочность | Авиастроение |
| Алюминиевый сплав 4047 | Легкость, хорошая текучесть | Крупногабаритные конструкции |
| Медные сплавы | Высокая теплопроводность | Теплообменники |
Применения
- Авиастроение
- Космическое ракетостроение
- Судостроение
- Энергетика
- Тяжелое машиностроение
- Производство оснастки и инструмента
- Ремонт и восстановление оборудования
Мифы и реальность
Миф: «Низкая точность не позволит использовать детали без механической обработки»
-
Реальность: «Технология L-DED (W) ориентирована на черновое формообразование с припуском 3–5 мм под последующую механическую обработку. Оборудование обеспечивает точность позиционирования ±0,1 мм, что гарантирует равномерность припуска и минимизирует последующую обработку»
Миф: «Высокие термические напряжения при работе с крупными деталями делают технологию неприменимой»
-
Реальность: «Применяются системы предварительного и сопутствующего подогрева, а также строгий контроль термического цикла. После наплавки детали проходят отжиг для снятия остаточных напряжений»
Миф: «Ограниченный выбор материалов по сравнению с порошковыми технологиями»
-
Реальность: «Доступен широкий ассортимент проволоки — от стандартных сварочных материалов до специализированных сплавов (никелевые, титановые, медные). Подбор материала осуществляется под конкретную задачу»
Миф: «Высокая стоимость оборудования и процесса делает технологию нерентабельной»
-
Реальность: «Для крупногабаритных изделий L-DED (W) экономически эффективнее порошковых методов благодаря высокой скорости наплавки и низкой стоимости проволоки по сравнению с порошком. Отсутствие ограничений по габаритам камеры также снижает себестоимость»
Наше оснащение и экспертиза
Наше производство оснащено современными комплексами лазерной наплавки.
Оборудование для наплавки:
- Роботизированные комплексы с лазерными головами мощностью 2–6 кВт.
- Системы подачи проволоки с прецизионным контролем скорости.
- Защитные камеры с контролируемой атмосферой (по требованию).
Контроль качества и постобработка:
- Неразрушающий контроль — ультразвуковая дефектоскопия, рентгеноскопия.
- Термообработка — печи для отжига и нормализации.
- Механическая обработка — 5-осевые обрабатывающие центры.
- Измерительное оборудование — 3D-сканирование для контроля геометрии.