Деталь после цикла 3D-печати должна держаться на платформе построения с помощью поддерживающих структур, которые лазер, УФ-источник или экструзионная головка вырастили вместе с изделием. От того, каким инструментом постобработки эти поддержки удаляют, зависит не только скорость операции, но и расход материала (или материала поддержек).
В полимерной печати постобработка часто ограничивается ручным или автоматизированным снятием поддержек (например, растворением). Металл же проходит более длинный и сложный путь: деталь отрезают от платформы, снимают поддержки изнутри и снаружи, доводят поверхность до нужной шероховатости, а при необходимости — и до требуемых физико-механических свойств. Отделяют металлическую деталь от платформы двумя способами: вручную — пассатижами и стамеской, либо на станке — ленточной пилой или проволочной электроэрозией.
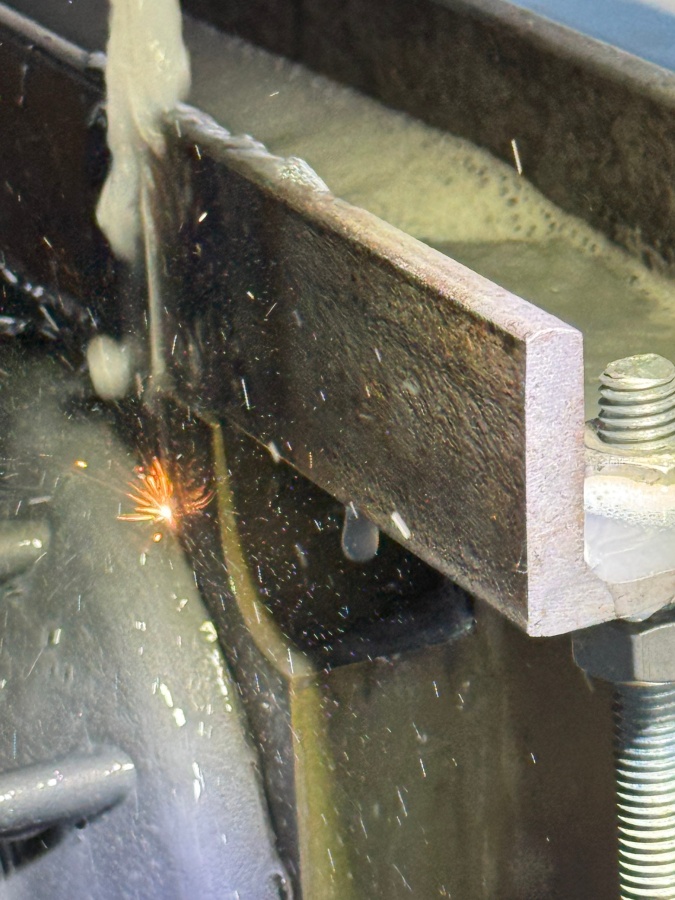
Ленточную пилу в ЦМГ использовали долго: способ простой и недорогой. Но у полотна есть толщина — у промышленных биметаллических полотен обычно около миллиметра, — и каждый рез съедает металл на эту толщину, причём и у детали, и у платформы. Добавим к этому биение пилы — и получаем минимальную величину зазора, которую нужно обеспечить от платформы до самой детали, не менее 5 мм. Проволока для электроэрозии прожигает контур электрическим разрядом, без механического реза полотном; её сечение в разы меньше, и след от реза получается тоньше пропорционально. Для дорогих сплавов и деталей, плотно расставленных на платформе, это прямая экономия металла на каждом резе.
Сейчас отделение деталей проволочной электроэрозией — устоявшаяся практика ЦМГ на потоке заказов. Уточним сразу границы метода: сама ЭЭ не снимает поддержки и не готовит поверхность в соответствии с требованиями чертежа. Это отдельные операции со своими инструментами и своей ручной работой, и смена метода касается только первого шага постобработки.
Дальше по этой цепочке автоматизация постобработки в сфере металлических аддитивных технологий идёт активно. Например, немецкая компания Solukon решает следующую по цепочке задачу — автоматизированно удаляет из детали остатки металлического порошка, застрявшего в каналах и полостях после печати. А toolcraft AG убирает поддержки сухим льдом. По собственным данным компании, на одном из демонстрационных образцов ручная зачистка занимала около 10 минут, машинная — около 3. Выводы делайте сами.
27.08.2026